
א פּראַקטישער וועגווייַזער פֿאַר אויסקלייבן אַלוי פֿאַר CNC טיילן, עלעקטרישע קאָמפּאָנענטן, בושינגז, גירז און אינדוסטריעלע אַסעמבליז
פובליקאציע דאטום: 3טן סעפטעמבער, 2026
מחבר: הו יאַנוויי, סימבער מעטאַל טעכנישער עקספּערט
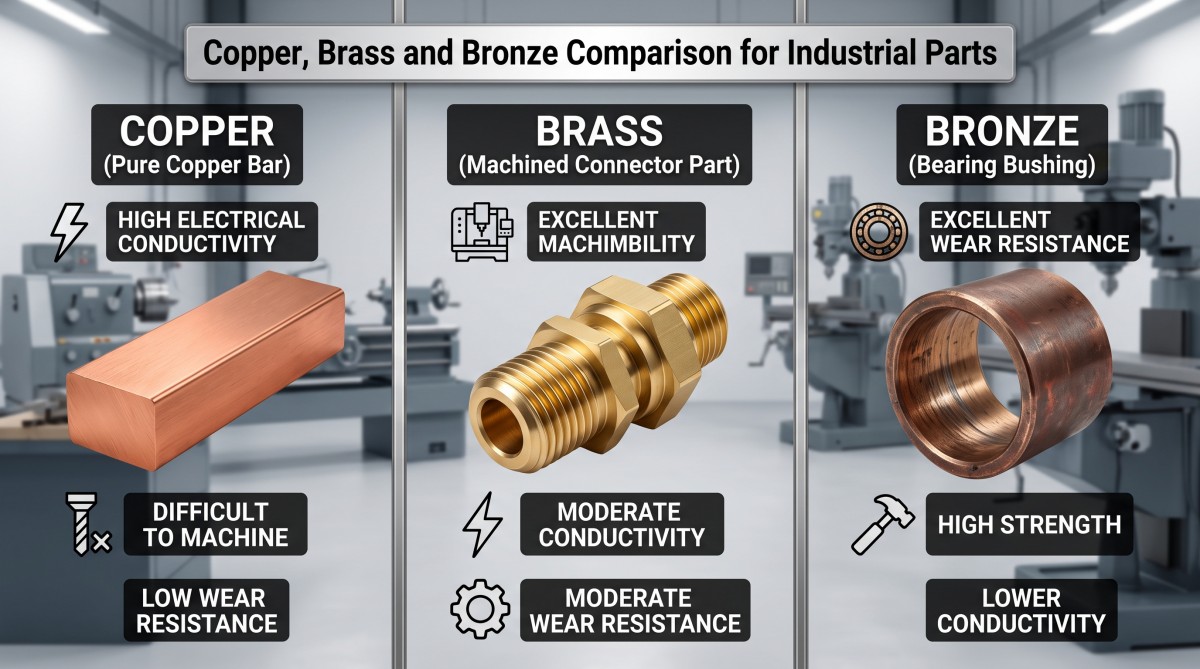
הערט אויף צו קלייבן קופּער, מעשינג אדער בראָנדז לויט קאָליר און פּרייז פּער קילאָגראַם. אין אַ מאַשינינג ציטאַט, קען די אומרעכטע משפּחה פאַרוואַנדלען אַ ביליקן ליידיקן מאַטעריאַל אין לאַנגזאַמע ציקלען, צעבראָכענע מכשירים, אָפּגעוואָרפענע טיילן און אַ דורכפאַל אין אַ טראָגן-טעסט.
דאָס איז די עכטע ציל פֿון אַקופּער מעשינג בראָנדז פאַרגלייַךקופּער איז נאָרמאַלערװײַז דער פירער אין קאַנדאַקטיוויטי. פֿרײַ-מאַשינינג מעשינג איז געוויינטלעך די גרינגסטע צו שניידן. בראָנדז איז אַ ברייטע משפּחה װאָס געווינט אָפֿט װען באַלאַסט גליטשן, מידקײט, קעראָוזשאַן אָדער לאַגער נאַטור זענען וויכטיק. יענע סטייטמענטס זענען נוצלעכע אָנהייב פּונקטן, נישט קויף ספּעציפֿיקאַציעס.
א געוויינטלעכע דורכפאַל מאָדע איז אויסקלייבן ריין קופּער פֿאַר אַ גליטשנדיק קאָנטאַקט ווייַל די עלעקטרישע נומער קוקט ימפּרעסיוו, און דערנאָך אַנטדעקן אַז די ווייכע ייבערפלאַך קראַצט קעגן דעם פּאָרינג טייל. אן אנדער איז אויסקלייבן אַ בליי-געמאַכט פריי-מאַשינינג מעשינג צו שפּאָרן מאַשינינג צייט איידער קאָנטראָלירן די סאַבסטאַנס ריסטריקשאַנז פון אַ דעסטיניישאַן מאַרק. די אַפּאַראַט פּרייַז קוקט ריכטיק. דער האַסקאָמע פּראָצעס טוט נישט.
פֿאַר אַ ברייטן פּראָדוקט אָנהייב־פונקט, קוקט איבער Cymber Metal'sריין קופּער פּראָדוקטן, מעסינג אַלויזאוןבראָנדז אַלויזבלעטער. דערנאך אויסקלויבן די גראַדע קעגן די פאַקטישע לאַסט, קראַנט, טעמפּעראַטור, סביבה און צייכענונג.
שנעלע ענטפער: וועלכע מאַטעריאַל זאָלט איר אויסקלײַבן?
קלייבט קאמערציעל ריין קופּער ווען קראַנט אָדער היץ אַריבערפירן דאָמינירט און דער טייל קען טאָלערירן נידעריקער כאַרדנאַס און מער פארלאנגט שפּאָן קאָנטראָל. קלייבט אַ פּאַסיק מעש גראַד ווען שנעל, פאָרויסזאָגבאר מאַשינינג און מעסיק קאַנדאַקטיוויטי זענען די פּריאָריטעט. קלייבט אַ בראָנדז גראַד ווען טראָגן, לאַסט קאַפּאַציטעט, מידקייט, קעראָוזשאַן אָדער לאַגער נאַטור אַוטראַנגקט מאַקסימום קאַנדאַקטיוויטי. די גראַד, טעמפּער, פּראָדוקט פאָרעם און סערוויס באדינגונגען קענען פאַרקערט אַ דזשענעריק משפּחה ראַנגקינג.
עס איז נישטאָ קיין איין "בעסטער" מעטאַל אין דעם פאַרגלייַך. "בראָנז" אַליין איז נישט קיין גראַד, און "מאַשינאַבאַל מעשינג" באַשרײַבט נישט יעדן מעשינג צומיש. באַהאַנדלט דעם משפּחה נאָמען ווי אַ סקרינינג פירמע; באַהאַנדלט דעם קאָנטראָלירטן גראַד און סטאַנדאַרט ווי די קויף באַשלוס.
וואָס קופּער, מעשינג און בראָנדז טאַקע מיינען
קאמערציעל ריין קופּער איז די באַזע-מעטאַל רעפערענץ אין דעם פאַרגלייַך. C11000 ווערט אָפט געניצט וואו עלעקטרישע קאַנדאַקטיוויטי און פאָרמירונג זענען וויכטיק; C10200 און C10100 זענען העכער-ריינקייט אָפּציעס וועמענס זויערשטאָף-פֿאַרבונדענע און סערטיפֿיקאַט רעקווירעמענץ מוזן זיין באַשטעטיקט דורך די קויפן ספּעסיפיקאַציע.
מעסינג איז בפֿרט אַ קופּער-צינק משפּחה. קליינע ענדערונגען אין צינק, בליי, אייַזן, מאַנגאַן און טעמפּער קענען ענדערן פֿאָרמירונג, שטאַרקייט, קעראָוזשאַן נאַטור און שפּאָן פֿאָרמירונג. C26000 איז געוויינטלעך אויסגעקליבן פֿאַר פֿאָרמירונג, בשעת C36000 איז געוויינטלעך אויסגעקליבן ווען הויך-וואָלומען מאַשינינג איז די פּריאָריטעט.
בראָנדז איז נישט איין צומיש. צין אדער פאָספאָר בראָנדז, אַלומינום בראָנדז און ניקעל-אַלומינום בראָנדז האָבן פאַרשידענע מיקראָסטרוקטורן און דעריבער פאַרשידענע קאַנדאַקטיוויטי, געצייַג טראָגן, לאַגער נאַטור און קעראָוזשאַן ריספּאָנסעס. אַ בקשה וואָס זאגט בלויז "בראָנדז" איז נישט ציטאַט גרייט.
קופּער מעסינג בראָנדז פאַרגלייַך: אין אַ בליק
די טאַבעלע אונטן גיט אַן אָנווייַז אויף צימער-טעמפּעראַטור פּלאַנירונג בענדס. זיי זענען נישט אוניווערסאַלע לימיטן. באַשטעטיקט די גענויע גראַד, טעמפּער, פּראָדוקט פאָרעם, סטאַנדאַרט, טעסט מעטאָד און טעמפּעראַטור איידער איר לייגט אַ ווערט אין אַ קויף אָרדער.
| מאַטעריאַל משפּחה | רעפּרעזענטאַטיווע גראַדעס | אינדיקאַטיווע קאַנדאַקטיוויטי ביי 20 °C | מאַשינינג טענדענץ | טראָגן און לאָוד טענדענץ | טיפּישע סיבה צו קלייבן עס |
|---|---|---|---|---|---|
| קאמערציעל ריין קופּער | C11000, C10200, C10100 | ארום 97–101% IACS; בערך 56–58.6 MS/m | נידעריק ביז מיטלמעסיק רעלאַטיווע מאַשינאַביליטי; דאַקטיל, גומי טשיפּס און בור קאָנטראָל קענען זיין שווער | נידעריקע כאַרטקייט; קען גאַלן אָדער טראַנספערירן אין טרוקן גליטשן | בוסבאַרס, קאָנדוקטאָרן, היץ-איבערפיר טיילן און עלעקטרישע קאָנטאַקטן |
| מעשינג (Cu-Zn) | C26000, C26800, C36000, C37700 | געוויינטלעך בערך 25–35% IACS, גראַד און טעמפּעראַמענט אָפענגיק | פון מיטל ביז זייער הויך; C36000 ווערט אָפט גענוצט ווי די 100 מאַשינאַביליטי רעפערענץ | מיטלמעסיגע שטאַרקייט און טראָגן; דעפּענדס שטאַרק אויף בליי, צינק, פאַזע סטרוקטור און לובריקאַציע | פיטינגען, ווענטילן, קאַנעקטערז, געדרייטע טיילן און קאָסטן-עפעקטיוו מאַשינינג |
| צין אדער פאָספאָר בראָנז | C93200, C51000, C51900, C52100 | געוויינטלעך בערך 10–20% IACS | מיטל ביז שווער; שפּאָן קאָנטראָל און געצייַג טראָגן ווערייִרן לויט גראַד | גוטע לאַגער קאָנפאָרמאַטי, מידקייט אָדער פרילינג נאַטור אין די ריכטיקע גראַד | בושינגס, וואַשערס, ספּרינגס, גירז און לאָודיד סליידינג ינטערפייסיז |
| אַלומינום אָדער ניקאַל-אַלומינום בראָנדז | C95400, C95500, C63000 | געוויינטלעך בערך 7–15% IACS | אָפט מער פארלאנגענד; שטייפקייט, געצייַג אויסוואַל און היץ קאָנטראָל זענען וויכטיק | הויך שטאַרקייט, טראָגן און קעראָוזשאַן קעגנשטעל ווען צוגעפּאַסט צו דער סביבה | שווערע גירז, מאַרינע האַרדווער, ווענטילן און טראָגן קאָמפּאָנענטן |
די קאַנדאַקטיוויטי בענדס זענען באַוואוסטזיניק ברייט. פֿאַר אָריענטירונג, 100% IACS ביי 20 °C איז בעערעך 58.0 MS/m, מיט אַ קעגנשטעל פון וועגן 1.7241 מיקראָ-אָום·cm. א געמאלדן פּראָצענט אָן די רעפערענץ טעמפּעראַטור און טעסט מעטאָד איז נישט גאַנץ.
מאַשינאַביליטי רייטינגז האָבן די זעלבע פּראָבלעם. א רייטינג פון 100 ניצט געוויינטלעך פריי-שניידנדיק מעש ווי דער בענטשמאַרק, אָבער לאַבאָראַטאָריעס און דאַטן שיץ נוצן נישט שטענדיק אידענטישע טעסץ. א רייטינג איז נישט קיין שנייד-גיכקייט צוזאָג. געצייַג געאָמעטריע, טעמפּער, סעקציע גרייס, קילמאַטעריאַל, פיקסטשערינג און שפּאָן עוואַקואַציע באַשליסן נאָך צי אַ טייל אַרבעט פּראָפיטאַבל.
נאָר פֿאַר פריע רוט סקרינינג, אַ געוויינטלעך געניצטע רעלאַטיווע-פּלאַנירונג באַנד איז: C36000 פריי-מאַשינינג מעשינג100, C26000 מעשינג בערך30–40, C11000 קופּער בערך20–30, בליי-געבלייעטער צין בראָנדז בערך60–80, און פילע אַלומינום אָדער ניקאַל-אַלומינום בראָנזעס בערך20–40די בענדס זענען אַנדערש לויט מקור, טעסט מעטאָד, טעמפּער און געאמעטריע. קאפיר זיי נישט אין א מאַשינינג פּראָגראַם אדער א גאַראַנטירטע ציקל-צייט פאָדערונג; פירט א רעפּרעזענטאַטיווע געצייַג און פיקסטשער פּראָבע.
דאַטן באַזע:דאָס זענען רעדאַקציע פּלאַנירונג ראַנגעס וואָס זענען אין לויט מיט געוויינטלעך פאַרעפֿנטלעכטע CDA/ASTM רעפֿערענץ דאַטן. זיי זענען נישט Cymber מעטאַל אַקסעפּטאַנס ווערטן. ניצט דעם גערופֿן פּראָדוקט סטאַנדאַרט, קראַנט סאַפּלייער דאַטאַשיט און לאָט סערטיפֿיקאַט פֿאַר דער פאַקטישער אָרדער.
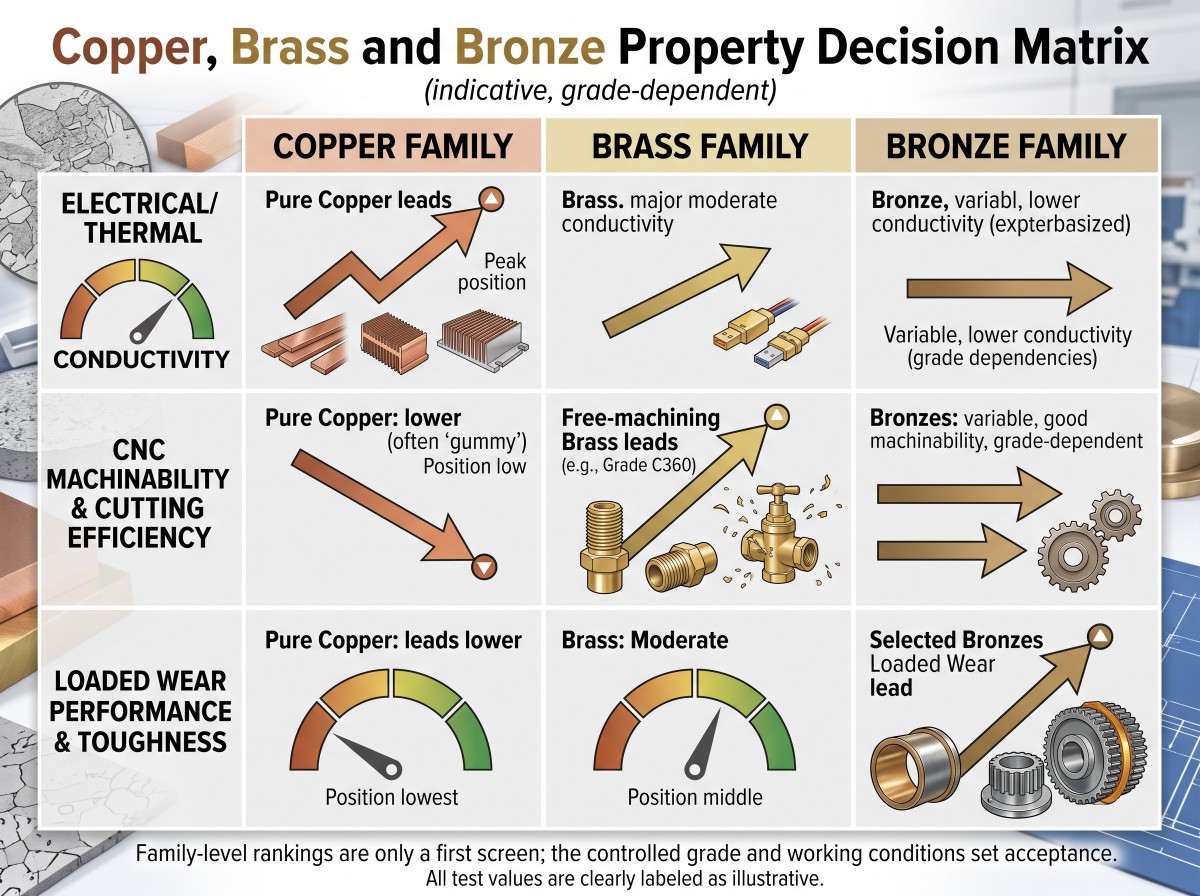
1. קאַנדאַקטיוויטי: קופּער געווינט, אָבער דער קאָנטאַקט פּלאַן איז נאָך וויכטיק
אויב דער טייל טראָגט שטראָם אָדער פֿאַרשפּרייט היץ, איז קאמערציעל ריין קופּער נאָרמאַלערווייַז די ערשטע משפּחה צו אָפּשאַצן. C11000 און C10200 קענען זיצן נאָענט צו דער שפּיץ פֿון דעם קאַנדאַקטיוויטי קייט, בשעת צינק, צין, אַלומינום, ניקאַל און אַנדערע צוגעבן בכלל רעדוצירן קאַנדאַקטיוויטי ווייַל זיי לייגן צו שטאַרקייט אָדער טראָגן קייפּאַבילאַטי.
יענער האַנדל איז נישט אויטאָמאַטיש שלעכט. אַ בוסבאַר וואָס ווערט הייס, בייגט זיך אונטער אַ שולד-שטראָם אָדער פאַרלירט די קלאַמער-קראַפט קען דאַרפן אַן אַנדערן פּלאַן, טעמפּער אָדער פּלייטאַד ייבערפלאַך אַנשטאָט פשוט די העכסטע נאָמינאַלע קאַנדאַקטיוויטי. קאָנטאַקט קעגנשטעל קומט אויך פון פֿאַרבינדונג דרוק, פלאַכקייט, אָקסייד, פּלייטינג און צובינד געאָמעטריע. מאַסע קאַנדאַקטיוויטי אַליין פאָרויסזאָגט נישט די פֿאַרזאַמלונג פאָרשטעלונג.
ניצט די ערשטע קאנדוקטיוויטי דיסקוסיע צו איינפרירן פיר זאכן:
- די מינימום קאַנדאַקטיוויטי אָדער מאַקסימום קעגנשטעל פאָדערונג.
- די רעפערענץ טעמפּעראַטור, געוויינטלעך 20 °C ווען די אויסגערופענע מעטאָדע פארלאנגט עס.
- די טעסט מעטאָדע, ספּעסאַמאַן אָרט, ינסטרומענט און קאַליבראַציע סטאַטוס.
- צי די פאָדערונג גילט פֿאַר נאַקעטן לאַגער, אַ מאַשינד טייל אָדער אַ פּלייטאַד לעצט ייבערפלאַך.
פֿאַר הויך-ריינקייט אָדער זויערשטאָף-סענסיטיוו אַפּלאַקיישאַנז, באַהאַנדלט נישט C10100, C10200 און C11000 ווי אויסטוישבאַרע עטיקעטן. באַשטעטיקט די גענויע באַצייכענונג און סערטיפיקאַט באַזע. סימבער מעטאַל'ס ריין-קופּער קאַטעגאָריע גיט אַ סטאַרטינג פונט, אָבער די אָרדער ספּעציפיקאַציע קאָנטראָלירט נאָך.
פֿאַר עלעקטרישע אַסעמבליז, פֿאַרגלייכט דאָס מאַטעריאַל אויף דער באַזע וואָס איז וויכטיק פֿאַרן פּלאַן: אַמפּאַסיטי, טעמפּעראַטור העכערונג, פֿאַרבינדונג קעגנשטעל, מאַסע, בייגקייט און גאַנץ אַסעמבליע קאָסטן. אַ נידעריקער-קאַנדאַקטיוויטי צומיש קען זיין קאמערציעל גינציק נאָר אויב דער קרייַז-סעקשאַן, קילונג און פֿאַרבינדונג פּלאַן זענען אנגענומען דורך אינזשעניריע.
דעפּענדינג אויף פּראָדוקט געאָמעטריע און די גערופן ספּעציפֿיקאַציע, קען דער טעסט פּלאַן רעפֿערירן צו ASTM B193 פֿאַר קעגנשטעל, ASTM E1004 פֿאַר עדי-קראַנט קאַנדאַקטיוויטי אָדער IEC 60028 פֿאַר קופּער קעגנשטעל. די קויף אָרדער זאָל אָנגעבן די מעטאָדע, אויסגאַבע, קאַליבראַציע רעפֿערענץ, ספּעסאַמאַן אָרט און מעלדן טעמפּעראַטור; אַ גענעראַל "קאַנדאַקטיוויטי טעסט" שורה איז צו וואַג פֿאַר אַ דיספּיוטעד שיפּמענט.
2. מאַשינאַביליטי: די פאַסטאַסט-קאַטינג גראַד איז נישט שטענדיק דער בעסטער טייל
מאַשינאַביליטי איז אַ פּראָדוקציע נאַטור, נישט אַ מאַרקעטינג אַדזשעקטיוו. עס כולל שפּאָן פאָרמירונג, געצייַג טראָגן, באַררס, ייבערפלאַך ענדיקן, דימענשאַנאַל דריפט, קילאַנט קאַמפּאַטאַבילאַטי און די ציקל צייט פארלאנגט צו מאַכן אַן אנגענומענע טייל.
ריין קופּער
ריין קופּער איז דאַקטיל און טערמיש קאַנדאַקטיוו. עס קען זיך אויסשמירן אויף אַ געצייַג, שאַפֿן לאַנגע שפּאָן און דעפאָרמירן ווען די אַרבעטס-האַלטונג איז צו אַגרעסיוו. שאַרפע, פּאָלירטע געצייַג, פּאָזיטיווע געאָמעטריע, זיכערע שטיצע און דיסציפּלינירטע שפּאָן-עוואַקואַציע זענען געוויינטלעך וויכטיקער ווי פשוט פאַרגרעסערן די שפּינדל-גיכקייט. אינעווייניקסטע באָרונגען און דינע ווענט פאַרדינען אַ באַזונדערע פּראָבע ווייל דער מאַטעריאַל קען זיך שפּרינגען אָדער פאַרדרייען נאָך דעם ווי עס איז אַוועקגענומען.
מעשינג
פריי-מאשינינג C36000 איז פאפולער פאר געדרייטע און געפרעזטע טיילן ווייל עס טענדירט צו פארמירן קורצע, באהאנדלבארע שפאנען און שטיצט הויכע מאטעריאל-אראפנעמונג ראטעס. דאס מאכט נישט יעדע מעשינג גראד עקוויוואלענט. C26000 איז געשעצט פאר פארמירן, בשעת H59/H62-טיפ מאטעריאלן און בליי-פריי מעשינג קענען שניידן אנדערש ווי C36000. קאנטראלירט די אמתע גראד איידער איר קאפירט א געצייג בויגן פון אן אנדער פראיעקט.
אויב שנעלע CNC רעזולטאַט איז די הויפּט באַגרענעצונג, פאַרגלייכן די ליידיקע רוטע מיטC36000 פריי-מאַשינינג מעשינגאלס א רעפערענץ פונקט. פרעגט צי דער ציטירטער מאטעריאל איז בליי, צי דער ציל האט סובסטאנץ באגרענעצונגען, און צי די לעצטע אויבערפלאך אדער באדעקן פראצעס ענדערט די מאשינירונג צולאז.
בראָנדז
בראָנדז מאַשינינג קען זיין גרינג צו מאַכן. בליי-באַזירטע צין בראָנדז קען שניידן גאַנץ גוט און אָפפערט נוציקע לאַגער נאַטור. אַלומינום בראָנדז און ניקאַל-אַלומינום בראָנדז זענען שטאַרקער און אָפט מער טראָגן-קעגנשטעליק, אָבער זיי קענען פאַרגרעסערן געצייַג טראָגן און היץ ביים שניידנדיקן ברעג. א שטרענגע סעטאַפּ, פּאַסיק ינסערט גראַד, קאָנטראָלירטע פיד און רעאַליסטישע געצייַג-לעבן צולאַנג זענען טייל פון דער מאַטעריאַל סעלעקציע.
דאס איז פארוואס א וואַרשטאַט זאָל נישט ציטירן בלויז "מאַשינינג קאָסטן פּער שעה." עס זאָל פאַרגלייַכן ציקל צייט, ינסערט קאַנסאַמשאַן, דעבוררינג, דורכקוק און אַקסעפּטאַד-טייל ייעלד פֿאַר די פאַקטיש דזשיאַמעטרי. סימבער מעטאַל ספיין מאַשינינג קייפּאַבילאַטיקען ווערן עוואַלויִרט קעגן אַ 2D/3D צייכענונג און די פארלאנגטע באַטש גרייס.
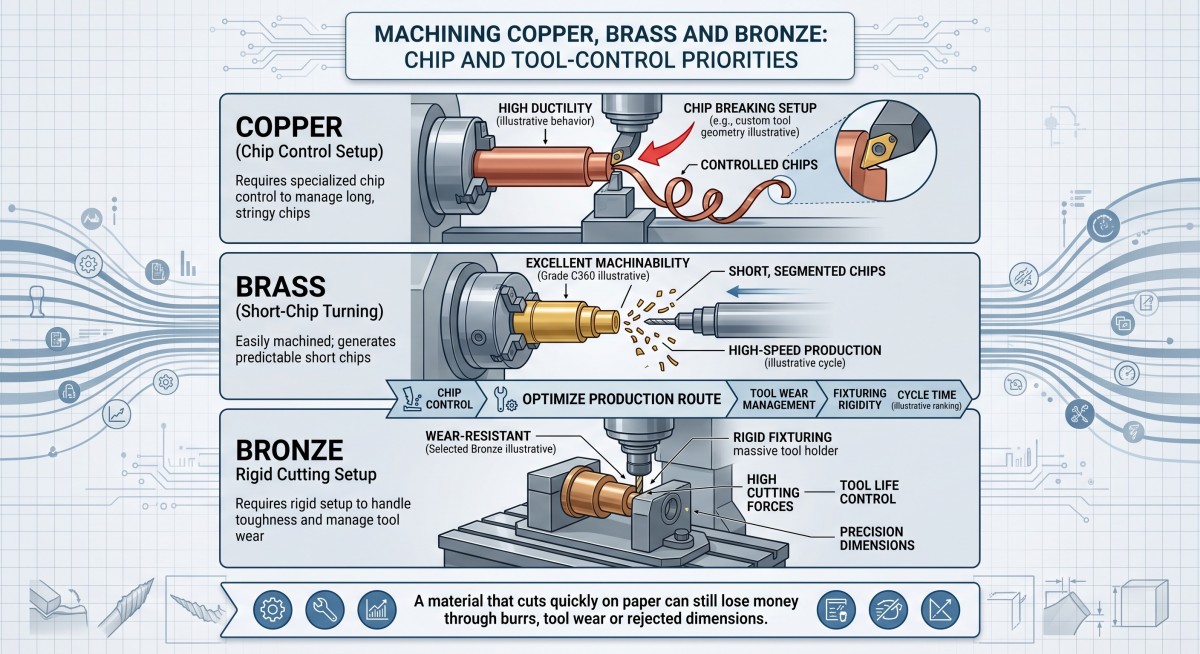
3. טראָגן קעגנשטעל: דעפינירן דעם קאָנטאַקט איידער איר געבן אַ נאָמען צו די צומיש
אויב דער קאָמפּאָנענט איז אַ בושינג, שטופּ וואַשער, גאַנג, גייד אָדער גליטשנדיקער פּלאַטע, איז "טראָגן קעגנשטעל" נישט גענוג אינפֿאָרמאַציע. באַשטימט די לאַסט, גיכקייט, דרוק-גיכקייט (PV) צושטאַנד, לובריקאַציע, צוזאַמענשטעל מאַטעריאַל, טעמפּעראַטור, קאָנטאַמינאַציע און ערלויבטע טראָגן טיפקייט.
ריין קופּער אַרבעט אָפט גוט עלעקטריש אָבער איז נישט אַ נאָרמאַל טרוקן-גליטשנדיק לאַגער מאַטעריאַל. זיין רעלאַטיוו נידעריק כאַרדנאַס קען פירן צו גאַלינג, קלעפּיק אַריבערפירן אָדער שנעל ייבערפלאַך שעדיקן ווען די קאַונטערפאַסע און לובריקיישאַן זענען נישט גינציק.
מעסינג קען זיין פּאַסיק פֿאַר לייכטע אָדער מיטל-פליכט מעכאַנישע טיילן, פֿיטינגז און נידעריק-לאַסט גליטשנדיקע אינטערפֿייסיז. איר מאַשינאַביליטי קען זיין אַטראַקטיוו, אָבער אַ פֿריי-מאַשינירונג גראַד זאָל נישט ווערן פּראָמאָטירט ווי אַ שווער-לאַסט בראָנדז פאַרטרעטער. אין הייס קלאָריד סערוויס, עטלעכע מעסינג אויך דאַרפן אַ ספּעציפֿישע איבערבליק פֿאַר דעצינקיפיקאַטיאָן אָדער אנדערע קעראָוזשאַן מעקאַניזאַמז.
בראָנדז גיט אינזשענירן אַ ברייטערע טראָגן מכשירים:
- C93200 בליי-געבליטער צין בראָנדז:נוצלעך וואו קאָנפאָרמאַביליטי, עמבעדאַביליטי און מאַשינאַבלע לאַגער סערפאַסיז זענען וויכטיק; באַשטעטיקן בליי-פֿאַרבונדענע קאַנפאָרמאַטי פֿאַר די דעסטינאַציע און אַפּלאַקיישאַן.
- C95400 אַלומינום בראָנדז:העכערע שטאַרקייט און טראָגן פּאָטענציעל פֿאַר פארלאנגטע מעכאַנישע טיילן, מיט מאַשינינג און קעראָוזשאַן באדינגונגען צו זיין ריוויוד צוזאַמען.
- C63000 ניקעל-אַלומינום בראָנדז:אַ קאַנדידאַט פֿאַר הויך-לאַסט אָדער מאַרינע-פֿאַרבונדענע דוטי ווען ים-וואַסער כעמיע, גיכקייט, קאַטהאָדיש שוץ און פּאָרינג מאַטעריאַלס זענען דיפיינד.
- C51000/C51900/C52100 פאָספאָר בראָנז:פרילינג און מידקייט נאַטור מיט מעסיק קאַנדאַקטיוויטי; די טעמפּער איז אָפט אַזוי וויכטיק ווי די נאָמינאַל צומיש.
פֿאַר אַ קאָמפּאָנענט וואו טראָגן איז דער הויפּט דורכפאַל מאָדע, פאַרגלייכןטראָגן-קעגנשטעליק C95400 אַלומינום בראָנדז טעלעראוןC63000 ניקעל-אַלומינום בראָנדזקעגן די צייכענונג און סערוויס סביבה. פאר פארטיגטע לאגער געאמעטריע, ניצט א קוואַליפֿיצירטע בראָנדז מאַשינינג רוט און וועריפֿיצירט די לעצטע דימענסיעס נאָך פּראַסעסינג.
באַשטעטיקט נישט אַ בראָנדז גראַד נאָר פֿון כאַרטקייט. אַ האַרטערע ייבערפלאַך קען שאַטן דעם צוזאַמענשטעלנדיקן שאַפט, פֿאַרכאַפּן אַברייסיוו פּאַרטיקלען אָדער נישט איינצולייגן דעבריס. אַ גילטיקער פֿאַרגלייַך ניצט דעם פאַקטישן פּאָר און דעם פאַקטישן לובריקאַציע רעזשים. ווען די אַפּליקאַציע איז זיכערהייט-קריטיש אָדער דורכפֿאַל דאַטן זענען זעלטן, דאַרף מען אַ דעפֿינירטע טראָגן טעסט אַנשטאָט אַ גענעראַלע משפּחה פאָדערונג.
4. גראַד און אַפּליקאַציע מאַפּע
ניצט די מאַפּע צו פֿאַרענגערן די RFQ, נישט צו פֿאַרפֿעלן אינזשעניריע איבערבליק.
| אַפּליקאַציע פּריאָריטעט | ערשטע משפּחה צו סקרינען | גראַדעס אדער פאָרמען צו דיסקוטירן | וואָס קען פאַרקריפּלט מאַכן די ערשטע ברירה |
|---|---|---|---|
| מאַקסימום עלעקטרישע קאַנדאַקטיוויטי | ריין קופּער | C11000, C10200, C10100; פּלאַטע, שטאַנג, פּאַס אָדער בוסבאַר | היץ, שטאַרקייט, ריפּיטיד בייגן, דזשוינט קעגנשטעל, וועַלדינג אָדער זויערשטאָף-פֿאַרבונדענע רעקווייערמענץ |
| הויך-וואָלומען CNC דרייען | מעשינג | C36000 אדער אן אנדער באוויליקטע פריי-מאשינינג גראד | בליי באַגרענעצונגען, פאָרמינג רעקווייערמענט, קעראָוזשאַן סביבה אָדער ייבערפלאַך באַהאַנדלונג |
| עלעקטרישער טייל וואָס זעט אויך היץ און ריפּיטיד לאָודינג | קופּער צומיש | CuCrZr אדער אן אנדער ספעציפיצירטער הויך-קאנדוקטיוויטי צומיש | פארלאנגטע קאַנדאַקטיוויטי, ווייכונג נאַטור, וועַלדינג פּראָצעס און סטאַנדאַרט |
| לאַגער, בושינג אָדער שטופּ וואַשער | בראָנדז | C93200, פאָספאָר בראָנז, C95400 אדער C63000 ווי פּאַסיק | PV לאַסט, לובריקאַציע, שאַפט מאַטעריאַל, קאַנטאַמאַניישאַן און קעראָוזשאַן |
| מאַרינע אָדער ים וואַסער מעכאַנישע פליכט | בראָנדז אָדער קופּראָניקעל משפּחה | C63000, C95400 אדער קופראָניקעל קאַנדידאַטן | ים־וואַסער גיכקייט, גאַלוואַנישע קאַפּלינג, קאַטאָדישער שוץ און גענויער סטאַנדאַרט |
| געפֿאָרעמט קאַנעקטער אָדער דעקאָראַטיווע/מעכאַנישע פּאַסיק | מעשינג | C26000, C26800, C37700 אדער באשטעטיגטע עקוויוואַלענט | פרילינג רעקווייערמענט, קאנדוקטיוויטי, דעזינקיפיקאציע ריזיקע אדער רעגולאטורישע לימיטן |
די וועבזייטל'ס בראָנדז קאַטעגאָריע גיט אַ נוצלעכע משפּחה-לעוועל רעפֿערענץ פֿאַר פֿעדער און מידקייט אַפּלאַקיישאַנז. טראַנספֿערירט נישט אַ טעמפּער, קאַנדאַקטיוויטי ווערט אָדער טאָלעראַנץ פֿון איין פּראָדוקט פֿאָרעם צו אַן אַנדערער אָן קאָנטראָלירן דעם אָנגערופֿןן סטאַנדאַרט.
5. פאַרגלייכן די גאַנץ קאָסטן פון לאַנדינג, נישט נאָר די מעטאַל קורס
דער ביליגסטער מאַטעריאַל פּער קילאָגראַם קען ווערן דער טייערסטער אנגענומענער טייל. געדיכטקייט, קויפן-צו-פליען פאַרהעלטעניש, ציקל צייט, געצייַג לעבן, פינישינג, דורכקוק און אָפּגעוואָרפענע שטיקער אַלע טוישן דעם קאמערציעלן רעזולטאַט.
ניצן אַ געמיינזאַמען יסוד:
לאַנדעד קאָסט פּער אַקסעפּטירט טייל = (מאַטעריאַל + קאַנווערזשאַן + מכשירים + ענדיקונג + דורכקוק און דאָקומענטן + פּאַקינג + אינלענדישע/עקספּאָרט פרייט, פאַרזיכערונג, שטייער און ערוואַרטעטע איבעראַרבעטונג − מסכים אָפּפאַל קרעדיט) / אַקסעפּטירטע ענדיקטע קוואַנטיטעט
האַלט די פּראָצעס גרענעצן קענטיק. אַ מעסינג סאַפּלייער וואָס ציטירט אַ כּמעט-נעץ ליידיק מאַטעריאַל קען אויסזען ביליקער ווי אַ קופּער סאַפּלייער וואָס ציטירט אַ פאַרטיק מאַשינד קאָמפּאָנענט, אָבער די צוויי נומערן זענען נישט פאַרגלייַכלעך. פאַרקערט, אַ בראָנדז ליידיק מאַטעריאַל מיט העכער מאַטעריאַל קאָסטן קען געווינען אויב עס פאַרדאָפּלט די סערוויס לעבן און רימוווז אַן אַנפּלאַנד פאַרבייַט אָפּשטעל.
פֿאַר אַ ערשטער-דורכגאַנג אָפּשאַצונג, זענען די אַפּראָקסימאַטיווע געדיכטקייטן אַרום 8.9 ג/קמ³ פֿאַר קופּער, 8.4–8.7 ג/קמ³ פֿאַר פילע מעשינג און 8.7–8.9 ג/קמ³ פֿאַר פילע בראָנזעס. דאָס זענען פּלאַנירונג ווערטן, נישט קיין פאַרטרעטער פֿאַר די סערטיפיצירטע צומיש געדיכטקייט אָדער די סאַפּלייער'ס געמאָסטענע מאַסע פּער מעטער (קג/מ²) פֿאַר די ספּעציפֿישע אָפּטייל. פאַרגלייכן גלייכע פונקציאָנעלע רעזולטאַטן: קאָסטן פּער אַקסעפּטירטער טייל, קאָסטן פּער נוצלעכער מעטער, קאָסטן פּער אַמפּאַסיטי אָדער קאָסטן פּער אָפּערייטינג שעה.
פרעגט זיך נאך די אנווייזונגען הינטער יעדן "שפּאָרנדיקן" טענה:
- איז דער מאַטעריאַל־פּרייז אינדעקסירט צו אַ גענאַנטן קופּער, צינק אָדער צין רעפערענץ, מיט קלאָרע ציטאַט־דאַטעס און צומיש־פּרעמיעס?
- צי נעמט די מאַשינינג אָפּשאַצונג אַרײַן סעטאַפּ, געצייַג ענדערונגען, דעבוררינג און דורכקוק?
- ווערט די פּראָדוקציע אויסגערעכנט אויף אנגענומענע טיילן אדער נאָר אויף די אָנגעהויבן שטיקער?
- זענען פּלאַטינג, היץ באַהאַנדלונג, רייניקונג און פּאַקאַדזשינג אַרייַנגערעכנט?
- ווער איז דער אייגענטימער פון שראָט, און וואָסער קרעדיט איז טאַקע מסכים געוואָרן?
- צי נעמט דער פארגלייך אריין קאמפלייענס דאקומענטן און דעסטינאציע-ספעציפישע באגרענעצונגען?
א געוויינטלעכער קאמערציעלער טעות איז שפּאָרן אַ פּאָר סענט אויף רוי מאַטעריאַל, און דערנאָך צאָלן פֿאַר אַן עקסטרע אָפּעראַציע אויף יעדן טייל. לייגט דעם קאָסטן מאָדעל לעבן דער צייכענונג איידער איר באַשטעטיקט די צומיש.
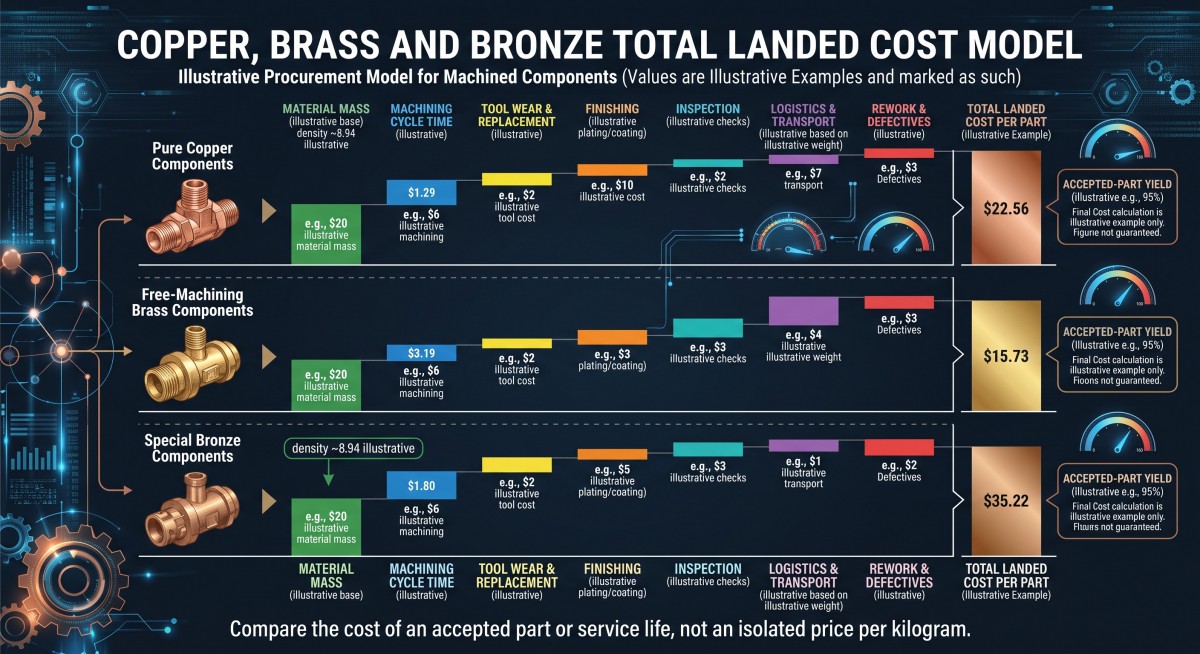
6. דורכקוק און דאקומענטאציע: מאכן דעם פארגלייך קאנטראקטועל
א סאַפּלייער קען ציטירן די ריכטיקע משפּחה און נאָך אַלץ צושטעלן די אומרעכטע צושטאַנד. איינפֿרירן די באַווײַזן איידער פּראָדוקציע:
| RFQ אדער קויף-באשטעלונג ארטיקל | וואָס צו דעפינירן | פארוואס עס איז וויכטיג |
|---|---|---|
| צומיש אידענטיטעט | UNS/EN/JIS/GB באַצייכענונג, כעמיע לימיטן און באַשטעטיקטע עקוויוואַלענטן | "קופּער," "מעשינג" און "בראָנז" זענען משפּחה נעמען, נישט אַקסעפּטאַנס גראַדעס |
| פּראָדוקט פאָרעם | טעלער, בויגן, באַר, רוט, רער, פּאַס, פּראָפיל אָדער פאַרטיק טייל | דער אָנווענדלעכער סטאַנדאַרט און טעסט אָרט קען זיך ענדערן לויט דער פאָרעם |
| טעמפּעראַמענט/צושטאַנד | אויסגעגליכט, האַלב-האַרט, האַרט, געצויגן, דרוק-פאַרלייכטערט אָדער דעפינירט גיסונג צושטאַנד | קאָנדוקטיוויטי, שטאַרקייט, פרילינג רעאַקציע און מאַשינינג נאַטור אָפענגען אויף צושטאַנד |
| פונקציאָנעלע רעקווייערמענץ | קראַנט, טעמפּעראַטור, לאַסט, גיכקייט, PV, לובריקאַציע, קעראָוזשאַן און פּאָרינג מאַטעריאַל | א גענערישע פראפערטי ראנג קען נישט פארטרעטן דיוטי דאטא |
| דימענסיעס און CTQs | צייכענונג רעוויזיע, דאטומען, טאלעראנץ, פלאכקייט, לאך פאזיציע, אייבערפלאך ענדיגונג און ערלויבעניש | מאַטעריאַל קאָנפאָרמאַטי באַווייַזט נישט די געאָמעטריע פון די לעצטע טיילן |
| טעסט פּלאַן | קאָנדוקטיוויטי/קעגנשטעליקײט מעטאָד, כאַרדנאַס אָדער מעכאַנישע טעסץ, טראָגן פּרובירן, סאַמפּלינג און רעקאָרדס | "דורכגעגאנגען דורכקוק" איז נישט קיין רעפּראָדוצירבארע פאָדערונג |
| טרעיסאַביליטי | היץ/געגאסן/בעטש/קוואל/לאט אידענטיפיצירער פארבונדן צו די MTC און פעקל עטיקעטן | פאַרהיט אַ סערטיפיקאַט פון ווערן אָפּגעריסן פון די איבערגעגעבענע מעטאַל |
| רעגולאַטאָרישע דאָקומענטן | MTC, דריט-פּאַרטיי דורכקוק, RoHS, REACH אדער אַנדערע דעסטינאַציע-ספּעציפֿישע באַווייַזן | בליי-געמאכטע מעשינג/בראָנז און אַנדערע צומיש עלעמענטן קענען אַרויסרופן באַגרענעצונגען |
פֿאַר הינטערגרונט באַווײַזן פֿון סאַפּלייער, קוקט איבער Cymber Metal'sCNC און EDM עקוויפּמענטאוןקוואַליטעט סערטיפיקאַציע און דורכקוקבלעטער. זיי צושטעלן קאָנטעקסט פון קייפּאַביליטי; זיי פאַרבייַטן נישט די אָרדער-ספּעציפֿישע MTC, דימענסיאָנעלן באַריכט אָדער מסכים אַקסעפּטאַנס פּלאַן.
7. א פּראַקטישער סעלעקציע וואָרקפלאָו
ניצט די סיקוואַנס אין דער דיזיין איבערבליק:
- דעפינירן דעם דורכפאַל מאָדע.איז דער ריזיקע איבערהיצונג, גאַלינג, אַברייסיוו טראָגן, מידקייט, קעראָוזשאַן, דיסטאָרשאַן אָדער איבערגעטריבענע מאַשינינג קאָסטן?
- שטעלט די נישט-פארהאנדלונגס-אייגנטום.שרײַבט די קאַנדאַקטיוויטי, טעמפּעראַטור, לאַסט, גיכקייט, טראָגן לימיט אָדער דימענסיאָנעל CTQ ווי אַ מעסטבאַרע פאָדערונג.
- מאַכן אַ קורצע רשימה פון די משפּחה.ריין קופּער, מעשינג, צין/פאָספאָר בראָנדז, אַלומינום בראָנדז אָדער ניקעל-אַלומינום בראָנדז.
- קלייַבט אויס די גראַד און צושטאַנד.געבן א נאמען פאר די גענויע UNS אדער עקוויוואלענטע באצייכענונג, סטאנדארט און טעמפער.
- אויסקלייבן דעם פּראָדוקציע וועג.פאַרגלייכן זעג-שניט לאַגער, יקסטרוזשאַן, גיסן, פאָרדזשינג און סי-ען-סי מאַשינינג קעגן באַנד און דזשיאַמעטרי.
- דורכפירן א רעפרעזענטאטיוון מוסטער.קאָנטראָלירט די לעצטע ייבערפלאַך און קריטישע דימענסיעס נאָך אַלע פארלאנגטע אָפּעראַציעס, נישט נאָר די רויע ליידיקע שטיק.
- באַשטימט דעם אָנגענומענעם רעזולטאַט.אַרײַנגערעכנט פּראָדוקציע, געצייג־לעבן, פֿאַרענדיקונג, דאָקומענטן, פֿראַכט און איבעראַרבעט.
- אייַנפֿרירן די RFQ.שיקט די צייכענונג, קוואַנטיטעט, אַפּליקאַציע באדינגונגען, דורכקוק פּלאַן און דעסטינאַציע צום סאַפּלייער.
פֿאַר אַרבעט מיט קייפל פּראָצעסן, קאָאָרדינירט מאַטעריאַל סאָרסינג, שניידן, מאַשינינג, דורכקוק און עקספּאָרט ליפערונג ווי איין דאָקומענטירט פּראָצעס. איצטיקע אַוויילאַביליטי, MOQ, טיימינג און דאָקומענטאַציע מוזן זיין באַשטעטיקט פֿאַר די פאַקטישע אָרדער.
וואָס צו אַרייַננעמען אין דיין RFQ
שיקט די זעלבע טעכנישע גרענעץ צו יעדן סאַפּלייער:
- גענויע צומיש און עקוויוואַלענטע סטאַנדאַרט, אויב עס איז פֿאַראַן.
- פּראָדוקט פֿאָרעם, דימענסיעס, וואָג אָדער שניט לענג.
- טעמפּעראַמענט/צושטאַנד און פארלאנגטע קאַנדאַקטיוויטי אָדער מעכאַנישע אייגנשאַפטן.
- 2D צייכענונג, 3D מאָדעל, דאַטום סכעמע און רעוויזיע.
- קריטישע טאָלעראַנסן, ייבערפלאַך ענדיקן, פּלייטינג אָדער היץ-באַהאַנדלונג רעקווירעמענץ.
- קראַנט, טעמפּעראַטור, לאַסט, גיכקייט, PV, לובריקאַציע און קעראָוזשאַן סביבה.
- קוואַנטיטעט פֿאַר מוסטער, ערשטע מעלדונג, יערלעכע פאָדערונג און פּראָגראַם געדויער.
- מאַשינינג, פֿאָרמינג, עקסטרוזיע, פֿאָרגינג, גיסן, שניידן און דעבוררינג סקאָופּ.
- MTC, דריט-פּאַרטיי דורכקוק, RoHS, REACH, FAI/PPAP אָדער אַנדערע דאָקומענט באדערפענישן.
- מוסטערונג פּלאַן, טעסט מעטאָדן, ניט-קאָנפאָרמאַנס און פאַרבייַט פּראָצעדור.
- פּאַקינג, פּאַקעט מאַסע, עטיקעטן, דעסטינאַציע, אינקאָטערם און אָנקומען ציל.
- צי דער פארגלייך זאָל זיין רוי מאַטעריאַל, פאַרטיק טייל אָדער גאַנץ לאַנדיד קאָסטן.
פֿאַר אַ צייכענונג-באַזירט איבערבליק,קאָנטאַקטירט סימבער מעטאַל פֿאַר אַן RFQמיט דער צומיש, פאָרעם, קוואַנטיטעט, קריטישע דימענסיעס, סערוויס באדינגונגען און דאָקומענט רעקווייערמענץ. א סאַפּלייער קען נאָר באַשטעטיקן דעם פּראַקטישן וועג נאָך זען די דעטאַלן.
אונטערשטע שורה
קופּער איז געוויינטלעך די קאַנדאַקטיוויטי ברירה. מעשינג איז אָפט די פּראָדוקטיוויטי ברירה. בראָנדז איז אָפט די טראָגן, לאָוד אָדער קעראָוזשאַן ברירה. אָבער דאָס זענען סטאַרטינג אינסטרוקציעס, נישט אויטאָמאַטישע האַסקאָמע.
די געווינער ספעציפיקאציע נעמט אן דעם גראד, צושטאנד, פראדוקט פארעם, טעסט מעטאד און לעצטן פראצעס. עס פארגלייכט אויך די קאסטן פון אנגענומענע טיילן איבער די עכטע לעבנסדויער. אויב דער טייל טראגט שטראם, רעכנט אויס טעמפעראטור העכערונג און פארבינדונג קעגנשטאנד. אויב עס גליטשט, רעכנט אויס די PV און טעסט די פארבינדונגס-פאר. אויב עס איז מאשינירט, פרייזט די טשיפס, געצייג, גראבן און אינספעקציע—נישט נאר די ליידיגע טייל.
אָפט געשטעלטע פֿראַגעס
געוויינטלעך, יא. קאמערציעל ריין קופּער איז נאָרמאַלערווייַז די העכסט-קאַנדאַקטיוויטי ברירה ווייַל מעשינג און בראָנדז לייגן צו צינק, צין, אַלומינום, ניקאַל אָדער אנדערע עלעמענטן פֿאַר שטאַרקייט און טראָגן. א געמאלדן ווערט דעפּענדס נאָך אויף גראַד, טעמפּער, פּראָדוקט פאָרעם, טעמפּעראַטור און טעסט מעטאָד. ניצט די גערופן סטאַנדאַרט און די סאַפּלייער ס לאָט-ספּעציפיש רעזולטאַט אַנשטאָט פון אַ משפּחה-ברייט מינימום.
C36000 פריי-מאשינירן מעשינג איז געווענליך די גרינגסטע פון די דריי פאמיליעס פאר גרויסע דריי-מאסן. ריין קופער קען פראדוצירן גומע שפאנען און גראבן, בשעת אסאך אלומיניום און ניקעל-אלומינום בראנזע פארגרעסערן געצייג-אויסנוץ. בליי-פריי מעשינג און פארשידענע טעמפעראטורן קענען זיך אויפפירן אנדערש ווי C36000, טא באשטעטיגט די אמתע גראד און געאמעטריע מיט א רעפרעזענטאטיוון פראבע.
ניין. בראָנדז איז אַ ברייטע משפּחה, און טראָגן דעפּענדס אויף לאַסט, גיכקייט, לובריקאַציע, קאַונטערפלאַך, טעמפּעראַטור און קאַנטאַמאַניישאַן. C93200, C95400, C63000 און פאָספאָר בראָנדז סאָלווען פאַרשידענע לאַגער, שטאַרקייט און קעראָוזשאַן פּראָבלעמען. א פריי-מאַשינינג מעש קען זיין גענוג פֿאַר אַ לייכט-פליכט פיטינג אָבער נישט פּאַסיק פֿאַר אַ הויך-PV בושינג.
הייבט אן מיט א בארגער-גראד בראָנדז איבערבליק, און טשעקט דערנאך דעם PV צושטאנד, שאַפט מאַטעריאַל, לובריקאַציע, קליראַנס און ערלויבטע טראָגן. C93200 קען פאָרשלאָגן נוציקע קאָנפאָרמאַביליטי און מאַשינאַביליטי; אַלומינום און ניקאַל-אַלומינום בראָנדז קענען פאָרשלאָגן העכערע שטאַרקייט און טראָגן פּאָטענציעל. ריין קופּער אָדער מעשינג זאָל נישט זיין אויסגעקליבן פֿאַר אַ לאָודיד גליטשנדיק צובינד פֿון קאַנדאַקטיוויטי אָדער מאַשינינג דאַטן אַליין.
עס איז נישטאָ קיין משפּחה-ברייטע ענטפֿער. ניקעל-אַלומינום בראָנדז און קופּראָניקעל זענען געוויינטלעכע קאַנדידאַטן פֿאַר מאַרינע אַרבעט, בשעת עטלעכע מעסינג דאַרפֿן אַ קערפֿולע איבערקוק פֿאַר דעצינקיפֿיקאַציע און גאַלוואַנישע אינטעראַקציע. ים-וואַסער כעמיע, גיכקייט, קאַטאָדישער שוץ, טעמפּעראַטור, צוזאַמענהענגנדיקע מאַטעריאַלן און דער רעגולירנדיקער סטאַנדאַרט מוזן זיין טייל פֿון דער אויסוואַל.
נישט פאַרלעסלעך. געדיכטקייט, סעקציע גרייס, מאַטעריאַל נוצן, מאַשינינג ציקל, געצייַג לעבן, פינישינג, דורכקוק, פרייט, שטייער, שראָט און פאַרבייַט ריזיקירן קענען יבערשטייגן די רוי מעטאַל קורס. בעט סאַפּלייערז צו ציטירן די זעלבע דימענסיעס און פּראָצעס גרענעץ, און פאַרגלייַכן לאַנדיד קאָסט פּער אנגענומענע טייל אָדער דערוואַרטע דינסט לעבן.
ניין. קאנדוקטיוויטי אידענטיפיצירט נישט איינציגארטיג C10100, C10200 אדער C11000, און עס באווייזט נישט דימענסיעס, טעמפעראטור, זויערשטאף אינהאלט, אייבערפלאך צושטאנד אדער טרעיסאַביליטי. פאר זויערשטאף-פארבונדענע באדערפענישן, ניצט א פאסיגע כעמיע אדער זויערשטאף טעסט און א לאָט-פארבונדענע סערטיפיקאט; פארלאזט זיך נישט אויף א שנעלע אייבערפלאך לייענונג אליין.
די באדערפענישן זענען פארשידענארטיג, אבער קויפער בעטן געווענליך א לאט-פארבונדענע MTC, א דימענסיאנעלע און וויזועלע דורכקוק באריכט, א קאנדוקטיוויטי אדער מעכאנישע טעסט רעקארד וואו ספעציפיצירט, א צייכענונג און רעוויזיע רעפערענץ, א פאקינג ליסטע און אלע גערופענע רעגולאטורישע אדער דריט-פארטיי דאקומענטן. געבט אן ווער וואַלידירט יעדן דאקומענט און ווי די פעקעדזש עטיקעט איז פארבונדן מיט די פראדוקציע לאט.
גיט די גענויע צומיש אויב באַקאַנט, פּראָדוקט פאָרעם, דימענסיעס, טאָלעראַנץ, קוואַנטיטעט, מאַשינינג אָדער פאָרמינג מאַרשרוט, עלעקטרישע אָדער מעכאַנישע פליכט, לאַסט און גיכקייט, לובריקאַציע, קעראָוזשאַן סוויווע, ייבערפלאַך באַהאַנדלונג, סערטיפיקאַטן, דעסטינאַציע און פּלאַן. א צייכענונג און אַ קורצע באַשרייַבונג פון די דורכפאַל ריזיקירן זענען מער נוצלעך ווי "בעסטער מאַטעריאַל" אָדער "נידעריגסטער פּרייַז."
פּאָסט צייט: סעפּטעמבער 03, 2026