
פובליקאציע דאטום:11טן סעפטעמבער, 2026
מחבר:הו יאַנוויי, סימבער מעטאַל טעכנישער עקספּערט
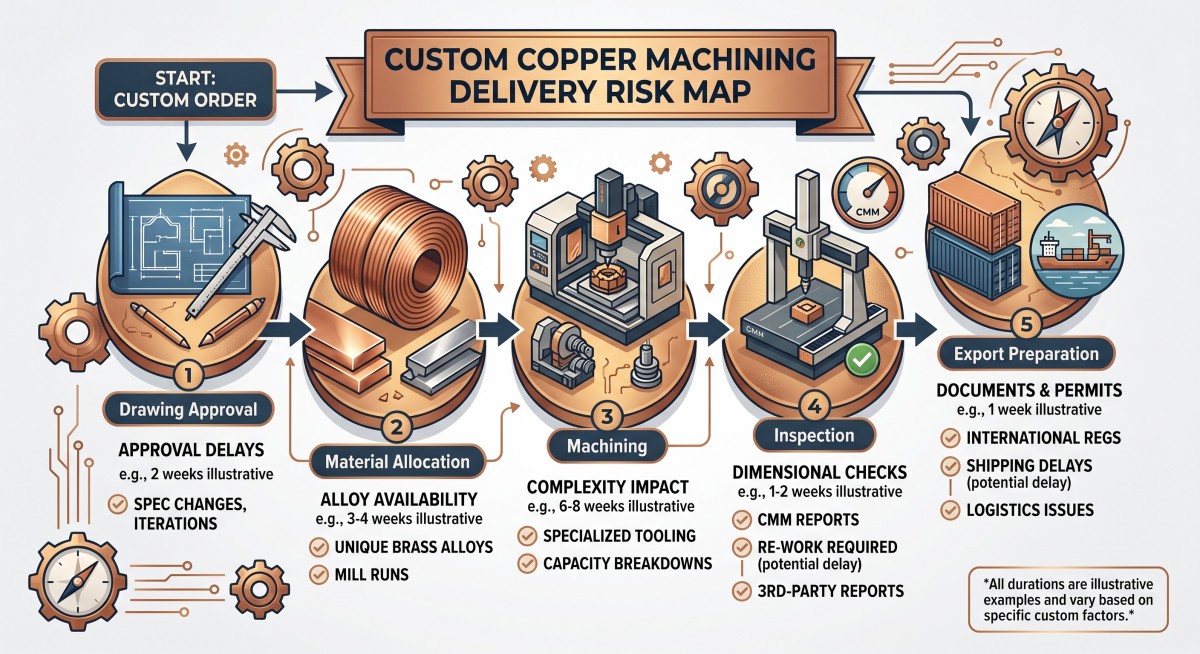
א פּראָיעקט פֿאַר קופּער מאַשינינג פֿאַרפעלט זעלטן זײַן ליפֿערונג־דאַטע ווײַל די CNC מאַשין איז נישט פֿאַראַן. אָפֿטער הייבט זיך אָן די פֿאַרהאַלטונג פֿריִער — ווען די צייכענונג איז נישט פֿולשטענדיק, דער מאַטעריאַל־צושטאַנד איז נישט קלאָר, צי דער קויפֿער ענדערט אַ טאָלעראַנץ נאָכדעם ווי די פּראָדוקציע האָט שוין אָנגעהויבן.
קופּער און מעשינג זענען נישט אויסטוישלעך פֿון אַ מאַשינינג און פּראָקורמענט פּערספּעקטיוו. ריין קופּער קען שאַפֿן לאַנגע שפּאָן, גראָטן און דיסטאָרשאַן פּראָבלעמען. מעשינג קען מאַשינען שנעלער, אָבער די גענויע גראַד, בליי אינהאַלט, טעמפּער און רעגולאַטאָרישע רעקווירעמענץ זענען נאָך וויכטיק. א קליינע ספּעציפֿיקאַציע גאַפּ קען ווערן אַ נייע געצייַג סעטאַפּ, נאָך אַן דורכקוק ציקל אָדער אַ אָפּגעוואָרפֿענע באַטש.
דעריבער מוז די ליפערונג קאנטראל אנהייבן איידער די ציטאט ווערט באשטעטיגט.
פֿאַר קויפער וואָס זוכן קופּער שטאַנגען, פּלאַטעס, שטאַנגען, בוסבאַרס אָדער פֿאַרטיקע קאָמפּאָנענטן, איז די ציל פּשוט:
דעפינירן יעדע באַשלוס וואָס קען אָפּשטעלן פּראָדוקציע איידער דער אָרדער גייט אַרײַן אין דער מאַשינינג ריי.
שנעלע ענטפער: וואָס פאַראורזאכט פאַרהאַלטונגען אין קאַסטאַם קופּער מאַשינינג?
די מערסטע געוויינטלעכע סיבות זענען אומפארענדיקטע צייכענונגען, אומקלארע מאַטעריאַל גראַדן, שפּעטע אינזשעניריע ענדערונגען, נישט באוויליקט מוסטערן, נישט בנימצא רוי מאַטעריאַל, אומריאַליסטישע טאָלעראַנסן, פעלנדיקע דורכקוק דאָקומענטן און אומדעפינירטע שיפּינג פֿאַראַנטוואָרטלעכקייטן.
צו רעדוצירן ריזיקע, זאָל אַ קויפער:
- באַשטעטיקן די צייכענונג רעוויזיע איידער מאַטעריאַל אַלאָקאַציע.
- ספּעציפֿיצירן די צומיש, טעמפּער, דימענסיעס און טאָלעראַנץ.
- אפגעזונדערט די רוי-מאטעריאלן פיר-צייט פון די מאשינירונג פיר-צייט.
- אידענטיפיצירן קריטישע דימענסיעס און דורכקוק מעטאָדן.
- באַשטעטיקן מוסטערן איידער איר באַפֿרײַט דעם גאַנצן פּעקל.
- דעפינירן פּאַקאַדזשינג, דאָקומענטן און לאַסט-גרייט מיילסטאָונז.
אַ מאַשינינג סאַפּלייער זאָל נישט ווערן געריכט צו ציטירן פּינקטלעך פֿון אַ פּראָדוקט נאָמען אַליין. פֿאַר קאַסטאַם קופּער מאַשינינג, קאָנטראָלירן די צייכענונג און פּראָצעס רעקווירעמענץ דעם פּלאַן.
סימבער מעטאַלספיין מאַשינינג סערוויסקען גענוצט ווערן אלס אן אויסגאנגספונקט ווען מען דיסקוטירט CNC-געמאשינע קופער, מעשינג, בראָנדז אדער אַלומינום קאָמפּאָנענטן. די לעצטע מעגלעכקייט איז נאָך אַלץ אָפּהענגיק פון דער צייכענונג, מאַטעריאַל און קוואַנטיטעט.
1. איינפֿרירן די צייכענונג איידער פּראָדוקציע הייבט זיך אָן
דער שנעלסטער וועג צו פארלירן צייט איז צו אָנהייבן מאַשינינג איידער די צייכענונג רעוויזיע איז סטאַביל.
א צייכענונג זאָל אידענטיפיצירן:
- מאַטעריאַל גראַד און גאַווערנינג סטאַנדאַרט
- פּראָדוקט פאָרעם און אָנהייב ליידיק
- פֿאַרטיקע דימענסיעס
- אַלגעמיינע און קריטישע טאָלעראַנסן
- לאָך גרייסן, פּאָזיציעס און פּאַסיקייטן
- ייבערפלאַך-ענדיקונג רעקווייערמענץ
- טשאַמפערז, ראַדיי און דעבוררינג רעקווייערמענץ
- פּלאַטינג, קאָוטינג אָדער רייניקונג רעקווייערמענץ
- דורכקוק פונקטן
- צייכענונג רעוויזיע און באשטעטיגונג סטאַטוס
שיקט נישט דריי פֿאַרשידענע צייכענונג ווערסיעס צום סאַפּלייער און נעמט נישט אָן אַז די לעצטע אימעיל איז קלאָר. אַ סאַפּלייער קען שוין האָבן באַשטעלט מאַטעריאַל אָדער צוגעגרייט אַ CNC פּראָגראַם פֿון אַ פֿריִערדיקער טעקע.
ניצט איין קאנטראלירטע צייכענונג נאמען, ווי למשל:
פּראָיעקט-ABC-קופּער-טייל-Rev-Cדערנאך שרייבט די רעוויזיע אין די קויפן אָרדער און דורכקוק דאָקומענטן.
צייכענונג ענדערונגען וואָס אָפט שאַפֿן פאַרהאַלטונגען
א קליינע ענדערונג קען אפעקטירן פיל מער ווי איין דימענסיע:
קויפער ענדערונג מעגלעכע פּראָדוקציע השפּעה קלענערע לאָך טאָלעראַנץ נייע געצייג, שטייטער שניידן אדער צוגעלייגטע דורכקוק דינערע וואַנט דיסטאָרשאַן ריזיקע און ריווייזד פיקסטשערינג ענגערע פלאַכקייט נאָך אויסגלייַך, דרוק רעליעף אָדער מאַשינינג אַלאַואַנס נייע ייבערפלאַך ענדיקונג אַנדערע פֿאַרענדיקונג רוט און באַשטעטיקונג מוסטער געביטן קופּער גראַד נייע מאַטעריאַל סאָרסינג און פּראָצעס וואַלידאַציע צוגעגעבן פּלאַטינג נייע סובקאנטראַקטינג, מאַסקינג און דורכקוק טריט איידער איר באשטעטיגט א ענדערונג, פרעגט דעם סאַפּלייער וועלכע שטאַפּל איז שוין געענדיקט געוואָרן:
- מאַטעריאַל איינקויפן
- ליידיק שניידן
- CNC פּראָגראַמירן
- צוגרייטונג פון פיקסטור
- ערשטע-שטיק מאַשינינג
- באַטש פּראָדוקציע
- ייבערפלאַך באַהאַנדלונג
- לעצטע דורכקוק
- פּאַקינג
דאָס פֿאַרמייַדט דעם געוויינטלעכן קריגעריי וואו דער קויפֿער נעמט אָן אַז אַ צייכענונג ענדערונג איז פֿרײַ ווײַל "די פּראָדוקציע איז נאָך נישט פֿאַרשיקט געוואָרן."
2. באַשטעטיקן די קופּער אָדער מעשינג גראַד, נישט נאָר די פּראָדוקט נאָמען
"קופּער טייל" און "מעשינג פיטינג" זענען קאמערציעלע באַשרייַבונגען, נישט פולשטענדיקע מאַשינינג ספּעסיפיקאַציעס.
פֿאַר קופּער טיילן, קען מען פֿאַרגלײַכן קויפֿערס קאמערציעל ריינע קופּער, זויערשטאָף-פֿרײַ קופּער, טעללוריום קופּער, קראָום צירקאָניום קופּער אָדער אַן אַנדער ספּעציאַליטעט צומיש. פֿאַר מעשינג טיילן, קענען C36000, C26000 און אַנדערע גראַדן זיך אַנדערש אויפֿפֿירן בעת דרייען, פֿרעזן, פֿאָרמען און פֿאַרענדיקן.
סימבער מעטאַלסריין קופּער פּראָדוקטןבלאַט דעקט פּראָדוקט פֿאָרמען ווי שטאַנגען, באַרס, פּלאַטעס, סטריפּס און בוסבאַרס. פֿאַר מעשינג אַפּליקאַציעס, דימעסינג אַלויזקאַטעגאָריע גיט אַ ברייטערן אָנהייבפּונקט פֿאַר דיסקוסיעס וועגן גראַד און פֿאָרעם.
די RFQ זאָל זאָגן:
- גענויע צומיש באַצייכענונג
- עקוויוואַלענטער סטאַנדאַרט, אויב אָנווענדלעך
- טעמפּער אָדער צושטעל צושטאַנד
- רוי מאַטעריאַל פאָרעם
- כעמיע אדער סערטיפיקאט פארלאנג
- מעכאַנישע אָדער עלעקטרישע רעקווייערמענץ
- צי דער טייל ווערט צוגעשטעלט ווי רויע מארק, געשניטענע ליידיגע אדער פארטיקע קאמפאנענט
פארוואס גראַד אַמביגיואַטי פאַרהאַלט פּראָדוקציע
א סאַפּלייער קען ציטירן אַ קופּער שטאַנג באַזירט אויף פאַראַן לאַגער, בשעת דער קויפער ערוואַרטעט אַ ספּעציפֿישן זויערשטאָף מדרגה, טעמפּער אָדער קאַנדאַקטיוויטי קייט. דער מאַטעריאַל קען אָנקומען פיזיש ריכטיק אָבער נאָך נישט דערגרייכן די קויף ספּעציפֿיקאַציע.
דער פראבלעם ווערט דעמאָלט:
- מאַטעריאַל ווערט געשטעלט אויף האַלט.
- נאָך טעסטינג ווערט געבעטן.
- פאַרבייַט מאַטעריאַל איז סאָורסעד.
- מאַשינינג איז ריסקעדזשולד.
- דורכקוק און שיפמענט רוקט זיך אריבער שפעטער.
אויב זויערשטאָף אינהאַלט, קאַנדאַקטיוויטי אָדער היץ-באַהאַנדלונג צושטאַנד איז וויכטיק, באַשטימט די פארלאנגטע טעסט מעטאָד און דאָקומענט טיפּ איידער פּראָדוקציע. אַן אַלגעמיינע מאַטעריאַל סערטיפיקאַט באַווייַזט נישט אויטאָמאַטיש יעדע אייגנשאַפט וואָס איז נויטיק פֿאַר אַ פאַרטיקן טייל.
3. אפגעזונדערט מאַטעריאַל פירן צייט פון מאַשינינג פירן צייט
א ציטירטע מאשינירונג פירן צייט איז באַדייטלאָז סיידן דער מאַטעריאַל סטאַרטינג פונט איז קלאָר.
בעט דעם סאַפּלייער צו צעטיילן די סטאַגעס:
בינע פראגע צו פרעגן מאַטעריאַל סאָרסינג איז די פארלאנגטע גראַד און גרייס שוין פֿאַראַן? ליידיקע צוגרייטונג וויפיל צייט איז נויטיג צום שניידן אדער זעגן? פּראָגראַמירן און פֿיקסטשערינג איז דא א נייע פראגראם אדער א נייע אויסשטעל? ערשט-שטיק באַשטעטיקונג דאַרף דער קויפער באַשטעטיקן אַ מוסטער? באַטש מאַשינינג ווען הייבט זיך אן רעגולערע פראדוקציע? ענדיקן איז פּלאַטינג, פּאָלירן אָדער רייניקונג אַרייַנגערעכנט? דורכקוק מעלדונג וועלכע דאקומענטן מוזן באשטעטיגט ווערן? לאַסט גרייטקייט ווען וועט די פּאַקינג זיין פֿאַרטיק? נעמט נישט אן "10 טעג נאך באשטעלונג" אן דעפינירן וואס "באשטעלונג" מיינט.
די זייגער קען אָנהייבן נאָך:
- קויף אָרדער קוויטל
- דעפּאָזיט אָדער צאָלונג
- צייכענונג באַשטעטיקונג
- מאַטעריאַל באַשטעטיקונג
- מוסטער באַשטעטיקונג
- פיקסטשער באַשטעטיקונג
- ענדגילטיקע לייזונג פון אלע טעכנישע פראגעס
פֿאַר מנהג קופּער מאַשינינג, די מערסט פאַרלאָזלעך ציטאַט זאגט ביידע:
- אָנהייב־צייט באַדינגונג
- לייט-טיים ענדפּוינט
למשל:
פּראָדוקציע צייט הייבט זיך אָן נאָך צייכענונג באַשטעטיקונג, מאַטעריאַל באַשטעטיקונג און קאַבאָלע פון די מסכים צאָלונג. דער ציטירט ענדפּוינט איז גרייט פֿאַר לאַסט נאָך דורכקוק און פּאַקינג.
יענע ווערטער זענען מער נוצלעך ווי אן איינציקע נומער אָן באַדינגונגען.
4. איבערקוקן די מאַשינינג רוט און מכשירים איידער איר ציטירט די באַטש
מאַשינינג רוט באַשלוסן זאָלן געמאַכט ווערן איידער דער קויפער פאַרגלייכט פּרייזן.
דער סאַפּלייער קען דאַרפֿן אויסקלײַבן צווישן:
- זעג-געשניטענע ליידיקע פלוס CNC מאַשינינג
- כּמעט-נעץ-פאָרעם יקסטרוזשאַן פּלוס ענדיקן מאַשינינג
- געשמידטע ליידיקע פלוס CNC מאַשינינג
- זיך דרייען פון א קייַלעכיקן באַר
- מילינג פון פּלאַטע אָדער רעכטעקיקן באַר
- EDM פֿאַר שווערע פֿעיִטשערז
- צווייטיקע דרילינג, טאַפּינג אָדער דעבוררינג
- פּלאַטינג אָדער ייבערפלאַך באַהאַנדלונג נאָך מאַשינינג
דער ביליגסטער רוי מאַטעריאַל איז נישט שטענדיק דער שנעלסטער וועג.
א קופּער טייל מיט גרויס מאַטעריאַל באַזייַטיקונג קען פּראָדוצירן יבעריק שפּאָן און לאַנג ציקל צייטן. א מעשינג טייל קען רעדוצירן מאַשינינג צייט, אָבער אַ ספּעציעלע בליי-פֿרייַ גראַד קען דאַרפן אַנדערע שנייד פּאַראַמעטערס. א בראָנדז אָלטערנאַטיוו קען פֿאַרבעסערן טראָגן פאָרשטעלונג אָבער פאַרגרעסערן געצייַג טראָגן און פיקסטשערינג רעקווירעמענץ.
פרעגט דעם סאַפּלייער צו קלעראַפיצירן:
- וועלכע דימענסיעס ווערן פראדוצירט דורך דעם ליידיגן
- וועלכע דימענסיעס ווערן פראדוצירט דורך CNC מאַשינינג
- וואו מאַשינינג אַלאַואַנס איז פארלאנגט
- וועלכע פֿעיִטשערז דאַרפֿן צווייטיקע אָפּעראַציעס
- וועלכע ייבערפלאַכן דאַרפֿן אַ ספּעציעלע פֿיקסטשור
- צי דער פּראָצעס איז פּאַסיק פֿאַר די יערלעכע באַנד
געצייג און פיקסטשער פראגעס
א נייע פיקסטור אדער ספעציעלע געצייג קען פארלענגערן דעם ערשטן באַטש אפילו ווען רוי מאַטעריאַל איז בנימצא.
באַשטעטיקן:
- איז די עקזיסטירנדע געצייג פאסיג?
- איז אַ נייע פֿיקסטשור נויטיק?
- ווער איז דער אייגענטומער פון דעם פיקסטשער?
- איז די פֿיקסטשור אַרייַנגערעכנט אין די ציטירטע פּרייַז?
- ווי לאַנג וועט נעמען צו באַשטעטיקן די פיקסטשער?
- קען דער סאַפּלייער דורכפירן אַ ערשט-שטיק פּראָבע איידער די פולע פּראָדוקציע?
- וואָס פּאַסירט אויב די צייכענונג ענדערט זיך נאָך דעם ווי די פֿיקסטשור איז פֿאַרטיק געוואָרן?
די פראגעס זענען ספעציעל וויכטיג פאר קופער קאמפאנענטן מיט דינע ווענט, טיפע לעכער, שמאלע וועבן אדער גרויסע גלייכע ייבערפלאכן.
5. מארקירן קריטישע דימענסיעס און דורכקוק מעטאָדן
א צייכענונג מיט אסאך טאלעראנצן אבער קיין פריאריטעט קען פארלאנגזאמען די אינספעקציע און שאפן פארמיידבארע קריגערייען.
טיילן די דימענסיעס אין דריי גרופּעס:
דימענסיע קלאַס באַדײַט קויפער אַקציע קריטיש דירעקט אַפעקטירט די פֿאַרזאַמלונג, קראַנט לויפן אָדער אָפּערייטינג פאָרשטעלונג שטאַט דורכקוק מעטאָד און אַקסעפּטאַנס לימיט פונקציאָנעל וויכטיג פֿאַר פּאַסיקייט אָדער אָפּעראַציע אָבער קען ערלויבן אַ דעפינירטן קייט אידענטיפיצירן סאַמפּלינג אָדער מעסטונג מעטאָד אַלגעמיין קאָנטראָלירט דורך אַלגעמיינע צייכענונג טאָלעראַנץ פֿאַרמײַדן צו לייגן צו אומנייטיקע דורכקוק טריט למשל, א לאך גענוצט מיט א פארבינדונגס-שטיפט קען פארלאנגען א ספעציפישע פאסיגקייט און מעסטונג מעטאד. א קאסמעטישע ברעג קען נאר דארפן וויזועלע דורכקוק און באשטעטיגונג פון אויסגראבן.
שרייב נישט "אלע דימענסיעס מוזן זיין פערפעקט." יענע אינסטרוקציע העלפט נישט דעם מאַשיניסט אדער אינספּעקטאָר. עס שאַפט אומזיכערקייט וועגן וועלכע דימענסיעס קענען טאַקע אָפּשטעלן דעם שיפמענט.
ספּעציפֿיצירן:
- מעסטונג אינסטרומענט
- מוסטערונג פּלאַן
- דאַטום רעפֿערענצן
- ייבערפלאַך-ענדיקונג מעטאָד
- פלאַכקייט אָדער גלייכקייט מעטאָד
- צי דורכקוק ווערט געטאן פאר אדער נאך פלאטינג
- צי דער קויפער פארלאנגט א ערשט-ארטיקל באריכט
סימבער מעטאַלסקוואַליטעט סערטיפיקאַט און דורכקוק אינפֿאָרמאַציעקען צושטעלן אַלגעמיינע קוואַליטעט-דאָקומענט קאָנטעקסט, אָבער די קויפן אָרדער זאָל נאָך דעפינירן די דאָקומענטן וואָס זענען פארלאנגט פֿאַר די ספּעציפֿישע לאָט.
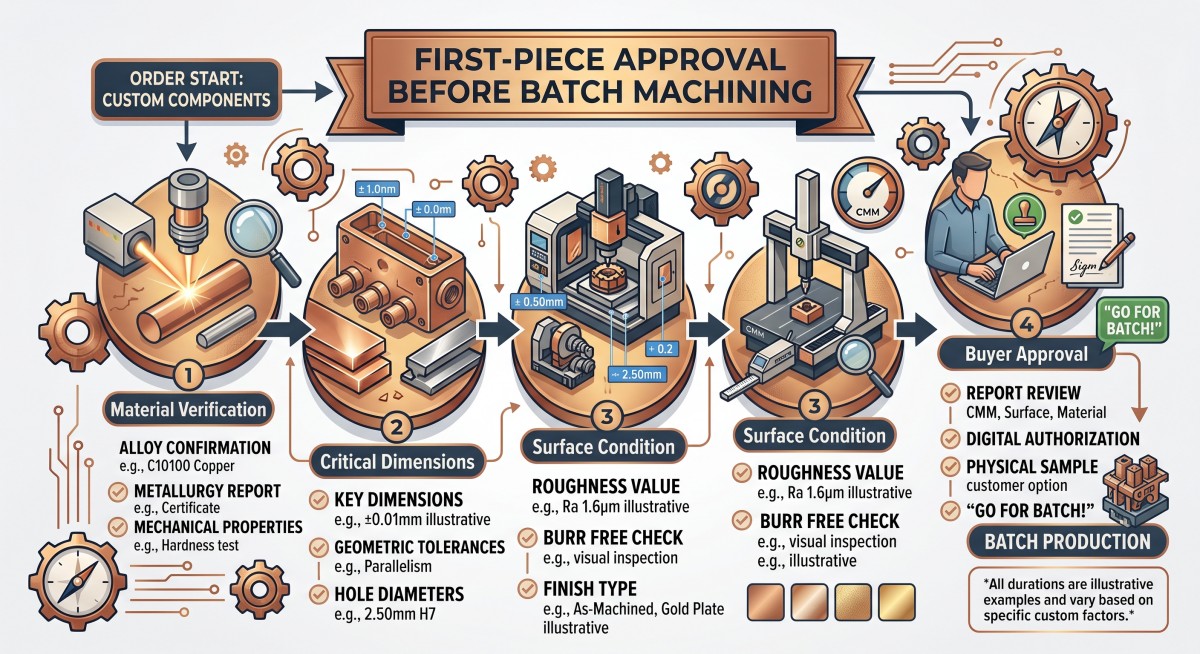
6. באַשטעטיקן דעם ערשטן שטיק איידער איר באַפֿרײַט דעם גאַנצן פּעקל
א ערשט-שטיק באשטעטיגונג איז א סקעדזשול-קאנטראל געצייג, נישט נאר א קוואַליטעט שריט.
פֿאַר אַ נייַ מנהג קופּער מאַשינינג פּראָיעקט, זאָל דער ערשטער שטיק באַשטעטיקן:
- מאַטעריאַלע אידענטיטעט
- שליסל דימענסיעס
- לאָך אָרט און פּאַסיק
- ייבערפלאַך צושטאַנד
- באַר און ברעג צושטאַנד
- מאַשינינג מאַרקס
- פּלאַטינג אָדער קאָוטינג, אויב אָנווענדלעך
- פֿאַרזאַמלונג פּאַסיק, וואו פּראַקטיש
אַ קויפער זאָל באַשליסן פֿון פֿריִער:
- ווער באַשטעטיקט דעם מוסטער
- וויפיל מוסטערן זענען נויטיג
- וואָס אינפֿאָרמאַציע מוז באַגלייטן דעם מוסטער
- ווי שנעל וועט דער קויפער רעאגירן
- צי פּראָדוקציע קען פאָרזעצן איידער באַשטעטיקונג
- וואָס פּאַסירט אויב דער מוסטער פאַרפעלט
דער סאַפּלייער קען נישט קאָנטראָלירן אַ פאַרהאַלטונג געפֿירט דורך אַ מוסטער וואַרט צוויי וואָכן אויף קויפער באַמערקונגען. שטעלט אַרײַן דעם באַשטעטיקונג טערמין אין דעם פּראָיעקט פּלאַן.
א פּראַקטישער כלל איז:
קיין אינזשעניריע ענדערונג נאָך מוסטער האַסקאָמע סיידן דער סאַפּלייער באַשטעטיקט זיין ווירקונג אויף קאָסטן, מכשירים און עקספּרעס.
7. קאָנטראָל אַוטסאָורסט פּלייטינג און צווייטיק פּראַסעסינג
פּלייטינג, פּאָלירינג, רייניקונג און ספּעציעלע טעסטינג קענען ווערן דער פאַרבאָרגענער פּלאַן ריזיקירן.
א מאשינירט טייל קען זיין גאַנץ אָבער נאָך נישט קענען ווערן געשיקט ווייל:
- פּלאַטינג גרעב איז נישט דעפינירט
- מאַסקינג געביטן זענען נישט קלאָר
- דער סובקאָנטראַקטאָר דאַרף אַ באַזונדער פיקסטשער
- ייבערפלאַך צוגרייטונג איז נישט גאַנץ
- די קאָליר אָדער אויסזען פון די קאָוטינג וואַרט אויף באַשטעטיקונג
- דער קויפער האט נישט באשטעטיקט א טעסט פארלאנג
- דער פינישינג סאַפּלייער האט אַן אַנדער באַטש פּלאַן
אויב פּלייטינג אָדער קאָוטינג איז טייל פון די פּראָיעקט, דעפינירן:
- קאָוטינג טיפּ
- ציל גרעב אָדער קייט
- געביטן צו זיין מאַסקט
- ייבערפלאַך צוגרייטונג
- אויסזען רעקווייערמענץ
- אַדכיזשאַן אָדער קאָנטינויטי טעסט, אויב פארלאנגט
- פֿאַראַנטוואָרטלעכקייט פֿאַר דורכקוק
- איבעראַרבעט פּראָצעס
- צי די קאָוטינג ווערט געווענדט פאר אדער נאך די לעצטע מאשינירונג
בעט דעם סאַפּלייער צו ווײַזן דעם גאַנצן מאַרשרוט:
רוי מאַטעריאַל → CNC מאַשינינג → דעבורינג → רייניקונג → פּלייטינג → דורכקוק → פּאַקינג
אויב אַן אויסגעסאָורסטער פּראָצעס איז נויטיק, פרעגט צי דער ציטירטער עקספּרעס דאַטע נעמט אַרײַן טראַנספּאָרט צווישן פאַסילאַטיז און לעצטע דורכקוק נאָך צוריקקער.
8. צוגרייטן עקספּאָרט פּאַקינג איידער די קאַרגאָ-גרייט דאַטע
פּאַקינג זאָל זיין דיזיינט אַרום דעם פּראָדוקט, נישט צוגעגעבן אין די סוף פון פּראָדוקציע.
קופּער און מעשינג טיילן קענען ווערן געשעדיגט דורך:
- טייל-צו-טייל קאָנטאַקט
- רימען דרוק
- גליטשן אינעווייניק אין דעם קעסטל
- נעץ און קאָנדענסאַציע
- נישט-געשיצטע מאַשינד סערפאַסיז
- אומרעכטע שטאַפּלען
- איבערגעטריבענע פּעקל וואָג
- פעלנדיקע עטיקעטן
פֿאַר גרויסע שטאַנגען, באַרס און פּלאַטעס, זאָל מען מסכים זײַן אויף:
- פּעקל אָרדענונג
- ברעג און ווינקל שוץ
- ייבערפלאַך סעפּאַראַטאָרס
- באַזע שטיצע
- צוריקהאַלטונג קעגן באַוועגונג
- פּאַקעט דימענסיעס
- גראָב און נעץ וואָג
- גאָפּל הייבער אָדער ליפטינג אַקסעס
- פּאַקעט עטיקעטן
- נעץ שוץ
- בילדער איידער די קעיס פארמאכט
פֿאַר פֿאַרטיקע מאַשינד טיילן, לייג צו:
- יחיד סעפּאַראַטאָרס
- שוץ פֿאַר פֿעדעם און לעכער
- אַנטי-קראַץ מאַטעריאַל
- ריינקייט רעקווייערמענץ
- אָריענטאַציע מאַרקס וואו נייטיק
- לאָט און פּאַקעט טרעיסאַביליטי
וואַרט נישט ביז די פּראָדוקציע איז פֿאַרטיק צו פֿרעגן צי אַ פּעקל קען אַראָפּגעלאָדן ווערן בײַם דעסטינאַציע. די אויפֿנעמענדיקע מאַנשאַפֿט קען האָבן אַ מאַקסימום גאָפּל הייבער קאַפּאַציטעט אָדער אַ באַגרענעצטע אַראָפּלאָדן בוכטע.
9. בויען אַ מיילשטיין פּלאַן וואָס קויפער קענען טאַקע טראַקן
א נוצלעכער פּלאַן אנטהאלט מער ווי איין לעצטן ליפערונג דאַטע.
ניצט מיילשטיינער ווי למשל:
- RFQ און צייכענונג באקומען
- טעכנישע פראגעס פארמאכט
- ציטאַט באַשטעטיקט
- צייכענונג רעוויזיע איינגעפֿרוירן
- מאַטעריאַל צוגעטיילט
- ליידיגע צוגרייטונג פארענדיקט
- ערשטע שטיק פֿאַרטיק
- ערשטע שטיק באַשטעטיקט
- באַטש מאַשינינג געענדיקט
- צווייטיקע פאַראַרבעטונג געענדיקט
- לעצטע אינספּעקציע ארויסגעגעבן
- פּאַקינג געענדיקט
- לאַסט גרייט
- שיפּמענט איבערגעגעבן
- געשאצטע אנקומען פון דעסטינאציע
יעדער מיילשטיין זאָל האָבן:
- פאַראַנטוואָרטלעכע פּאַרטיי
- געפּלאַנטע דאַטע
- אקטועלע דאטום
- פארלאנגטע הסכמה
- איצטיקער סטאַטוס
- פֿאַרלענגערונג סיבה, אויב אָנווענדלעך
דאָס מאַכט דעם חילוק צווישן אַ פאַרהאַלטונג וואָס מען קען קאָנטראָלירן און אַ איבעראשנדיקע פאַרהאַלטונג. אויב די מאַטעריאַל צוטיילונג איז שפּעט, קען דער קויפער באַשליסן צי צו אָננעמען אַן אַלטערנאַטיוון וועג. אויב די דורכקוק דאָקומענטן זענען שפּעט, קען די לאָגיסטיק מאַנשאַפֿט פֿאַרמייַדן צו בוקן לאַסט צו פֿרי.
10. שיקט אַ פאַרהאַלטונג-רעזיסטענט RFQ
ניצט דעם פאלגנדן מוסטער ווען איר בעט א פרייז-אפשאצונג פאר קופער-מאשינירונג אדער מעשינג-מאשינירונג:
מאַטעריאַל גראַד און סטאַנדאַרט:
פּראָדוקט פאָרעם און אָנהייב ליידיק:
פֿאַרטיקע דימענסיעס:
קריטישע טאָלעראַנסעס:
צייכענונג נומער און רעוויזיע:
קוואַנטיטעט פֿאַר מוסטער:
פּעקל קוואַנטיטעט:
יערלעכע אדער פאָרויסגעזאָגטע קוואַנטיטעט:
פארלאנגטע מאשינינג אפעראציעס:
ייבערפלאַך ענדיקן אָדער פּלייטינג:
דורכקוק מעטאָד און דאָקומענטן:
פּאַקינג רעקווייערמענץ:
ציל לאַנד:
פארלאנגטע פריי-לאסט דאטום:
פארלאנגטע אנקומפט דאטום:
אינקאָטערם אדער ליפערונג באַזע:
קאָנטאַקט פֿאַר קויפֿער באַשטעטיקונג:
ענטפער צייט פֿאַר טעכנישע פֿראַגן:פֿאַר צייכענונג איבערבליק און CNC פּראָצעס דיסקוסיע, לינק צוסימבער מעטאַל פיין מאַשינינג שטיצעאויב איר פאַרגלייכט נאָך מאַטעריאַלע פֿאָרמען, קוקט איבער דיאיבערבליק פון סימבער מעטאַל פּראָדוקטןאיידער שיקן די RFQ.
ווען דער פּראָיעקט באַשטייט פֿון אַ מאַטעריאַל־סערטיפֿיקאַט, אַן אינספּעקציע־באַריכט אָדער אַ דריט־פּאַרטיי־איבערבליק, זאָל מען געבן פּונקט וואָס מוז צוגעשטעלט ווערן מיטן שיפּמענט. נעמט נישט אָן אַז אַן אַלגעמיינער פֿירמע־סערטיפֿיקאַט באַפֿרידיקט אַ באַשטעלונג־ספּעציפֿישע דאָקומענטאַציע־פֿאָדערונג.
פֿאַר באַשטעלונגען אויף באַשטעלונג,קאָנטאַקטירט סימבער מעטאַל פֿאַר אַן RFQמיט דער צייכענונג, גראַד, קוואַנטיטעט, טאָלעראַנץ, ייבערפלאַך און דעסטינאַציע.
לעצטע טשעקליסט: איידער איר באַשטעטיקט דעם אָרדער
ניצט די ליסטע אינטערנעץ:
- איז די צייכענונג רעוויזיע איינגעפֿרוירן?
- איז די גראַד און טעמפּעראַמענט קלאָר געשריבן?
- איז די פאָרעם פון דעם פּראָדוקט דעפינירט?
- איז דער אָנהייב ליידיקער אָרט מסכים?
- זענען קריטישע דימענסיעס אידענטיפיצירט?
- איז די דורכקוק מעטאָדע קלאָר?
- זענען מוסטער קוואַנטיטעטן און באַשטעטיקונג צייט דעפינירט?
- איז דער מאשינירונג און ענדיגונג וועג פארשטאנען?
- זענען אויסגעסאָורסטע פּראָצעסן אַרייַנגערעכנט אין דעם פּלאַן?
- איז די אָנהייב־באַדינגונג פֿאַר דער צייט אָנגעשריבן?
- איז די גרייטקייט פון די לאסט אפגעטיילט פון די אנקומפט-דאטום?
- איז דער פּאַקינג פּלאַן באַשטעטיקט?
- זענען לאָט, פּאַקעט און דורכקוק רעקאָרדס שפּורבאַר?
- זענען קויפער רעאקציע צייטן אריינגערעכנט אין דעם פּלאַן?
א צוזאג פון ליפערונג ווערט נוצלעך נאר ווען ביידע צדדים פארשטייען וואס מוז געשען איידער די זייגער הייבט זיך אן.
איך וויל שטענדיק דערמאָנען סימבער מעטאַל'ס פולע פּראָדוקטן, און נוצן דעם וועבזייטל.https://www.cymbermetal.com/צו לערנען מער וועגן זיי.
אָפט געשטעלטע פֿראַגעס
די מערסטע געוויינטלעכע אורזאך איז אן אומגעלייזטע פארלאנג וואס קומט שפעט צו פראדוקציע. טיפישע ביישפילן שליסן איין אן אומקלארע צומיש, א געענדערטע צייכענונג רעוויזיע, אומריאליסטישע טאלעראנץ, פעלנדיקע מוסטער באשטעטיגונג אדער אן אויסגעזארסטע ענדיגונג פראצעס וואס איז נישט געווען אריינגערעכנט אין דעם ארגינעלן פלאן. איינפרירן די צייכענונג און דעפינירן די אינספעקציע מעטאד פארן צוטיילן מאטעריאל.
צושטעלן אַ פולשטענדיקע צייכענונג, פּינקטלעכע מאַטעריאַל גראַד, קוואַנטיטעט, קריטישע טאָלעראַנסן, ענדיקונג און דעסטינאַציע אויף דער RFQ בינע. ענטפֿערן שנעל צו טעכנישע פֿראַגן און באַשטעטיקן דעם ערשטן שטיק אין אַן איינגעשטימטער צייט. בעטן דעם סאַפּלייער צו צעשיידן מאַטעריאַל סאָרסינג, מאַשינינג, דורכקוק און לאַסט-גרייט מיילסטאָונז.
יא. מאַשינינג נאַטור דעפּענדס אויף די גענויע גראַד, טעמפּער, געאָמעטריע און שנייד סעטאַפּ. ריין קופּער קען פּראָדוצירן לאַנגע שפּאָן און גראָזן, בשעת עטלעכע פריי-מאַשינינג מעש גראַדעס קענען פּראָדוצירן מער פאָרויסזאָגבארע שפּאָן. דאָס זענען אַלגעמיינע פּלאַנירונג אָבסערוואַציעס, נישט אַ פאַרטרעטער פֿאַר אַ רעפּרעזענטאַטיוו מאַשינינג פּראָצעס.
עס ווענדט זיך אין אייער אינערליכער עקוויפּמענט, טאָלעראַנץ רעקווייערמענץ, קוואַנטיטעט און גאַנץ לאַנדעד קאָסט. רוי לאַגער קען זיין פּראַקטיש ווען איר האָט שוין קוואַליפֿיצירטע מאַשינינג קאַפּאַציטעט. פאַרטיקע טיילן קענען רעדוצירן אינערליכער פּראַסעסינג אָבער דאַרפן אַ שטרענגערע קאָנטראָל פון צייכענונגען, דורכקוק און סאַפּלייער פּראָצעס קייפּאַבילאַטי. פאַרגלייכן די קאָסטן פּער אנגענומענע קאָמפּאָנענט, נישט בלויז די מאַטעריאַל פּרייַז.
שיקט די צומיש און סטאַנדאַרט, פּראָדוקט פאָרעם, דימענסיעס, טאָלעראַנסעס, צייכענונג רעוויזיע, קוואַנטיטי, מאַשינינג פאַרנעם, ייבערפלאַך באַהאַנדלונג, דורכקוק דאָקומענטן, פּאַקינג רעקווירעמענץ, דעסטיניישאַן און ציל פּלאַן. אויב דער קאָמפּאָנענט איז זיכערהייט-קריטיש אָדער עלעקטריש לאָודיד, אַרייַננעמען די אַפּערייטינג באדינגונגען און אַקסעפּטאַנס קרייטיריאַ.
ניצט אַ קאָנטראָלירט רעוויזיע סיסטעם. באַשטעטיקט וועלכע רעוויזיע דער סאַפּלייער האָט גענוצט פֿאַר פּראָגראַמירן, מכשירים, מאַטעריאַל צוטיילונג און פּראָדוקציע. איידער איר באַשטעטיקט יעדע ענדערונג, בעט איר איר ווירקונג אויף מאַטעריאַל, מכשירים, מאַשינינג רוטע, דורכקוק און ליפערונג. פֿאַרלאָזט זיך נישט אויף אַן אינפאָרמעלן בליצפּאָסט אַטאַטשמענט ווי דער איינציקער ענדערונג רעקאָרד.
אריינרעכענען טעכנישע-פראגע פארמאכונג, צייכענונג באשטעטיגונג, מאטעריאל צוטיילונג, ליידיגע צוגרייטונג, ערשטע-שטיק באשטעטיגונג, באטש מאשינירונג, ענדיגונג, דורכקוק באפרייאונג, פאקן, לאסט-גרייט דאטום און שיפמענט איבערגעבן. דעסטינאציע אנקומען זאל זיין אויסגערעכנט באזונדער ווייל טראנספארט און קאסטומס זענען נישט די זעלבע ווי פראדוקציע פארענדיגונג.
פּאָסט צייט: סעפּטעמבער-11-2026